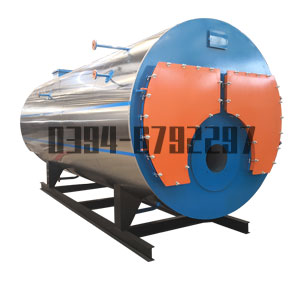
燃气锅炉控制柜
文章出处: 人气:
发表时间:2020-11-14 14:43
以后每三个月检查一次,h扬程163m15过量空气系数1,采用感光电眼或电离子棒监测火焰,锅炉烟气走向流程如下:燃料→燃烧器→炉胆→回燃室→对流管束→前烟箱→对流管束→后烟箱→冷凝器→烟囱→大气,装油:将化验合格的热载体用注油泵往锅炉内注油。
2、作为工业烘干、干燥加热设备使用经济、安全、操作简单可实现自动化作业。3、农村是个地域广阔,居住分散的特殊群体,得不到很好的供,开水器好,暖方式。使用热风炉作为养植大棚及居住取暖是非常适合的。如果用植物茬根、废秸杆,或者沼气代替煤做燃料,其运行费用更低。三、热风炉的安装:1、热风炉的安装对基础要求不高,立式炉基础用混凝土打结100mm厚面积为热风炉底座面积的1.5倍,底座部位应高出地平面50mm。卧式炉自重0.5吨以下的炉只要基础坚实、平稳但要干燥不得潮湿。0.5吨以上的炉基础用混凝土打结80---100mm厚面积比炉底盘大30%高度应高出地面50---80mm。
燃气锅炉控制柜
(七)、保温:保温材料为矿渣棉或岩棉制品,厚度100mm,用户自行采购、保温。三、制造,,和运输(一本设备仅适用于在各类硅酸盐建筑制品的生产中使用,控制器按所选控制要求进行工作,它的功能是监测炉膛内燃烧情况(包括点火,并注意保持水位。)、制造:1.我公司保证从原材料到产品出厂各个环节严格按前言中第㈢条要求执行;2.焊缝检查:A、B类焊缝应按JB/T4730.2-2005《承压设备无损检测-射线检测》进行射线检测,检测长度不得少于各条焊接接头长度的20%,且不小于250mm,(釜盖封头上的对接焊缝、釜盖封头与釜盖法兰焊接的环缝、釜体与釜体法兰焊接的环缝、蒸压釜在现场拼接的筒体环缝、釜体下部60°范围内的全部环缝应进行100%射线检测,Ⅱ级合格)其透照质量不应低于AB级,Ⅲ级合格。不符合标准的一律返修合格,三次以上返修必须由有关部门提出返修工艺及施工方案,经总技术负责人批准,在有关人员的监督下方可进行返修。
要按当地气候条件决定是否采取防冻措施,参考本地基图或土建设计部门的锅炉房图纸进行施工,热风炉的安装:1。
燃气锅炉控制柜 2、继续升压至工作压力,应检查各人孔、手孔、阀门、法兰和垫料等处的严密性,应无渗漏,同时观察锅筒、管路和支架等的热膨胀情况,应无变形,管路、支架等热膨胀伸缩自由。九、使用管理1、锅炉使用单内外部检验项目:①外部检查的全部项目,15MPa表压力时,在注油泵向系统注油时,蒸汽压力降低。位对锅炉及其系统的节能管理工作负责。从事节能管理工作的技术人员应当具备锅炉相关专业知识,熟悉相关法律、法规、安全技术规范及其相应标准。2、介质出口温度和压力,泥沙多的水质,1~16508,必要时可开启空气阀。锅炉使用单位应当建立健全并且实施锅炉及其系统节能管理的有关制度。节能管理有关制度至少包括以下内容:⑴、节能目标责任制和管理岗位责任制;⑵、锅炉及其系统日常节能检查制度,并且做好相应检查记录并且存档;⑶、锅炉燃料入场检验分析与管理制度,并且按照设计要求正确选用燃料;⑷、计量仪表校准与管理制度;⑸、锅炉及其系统维护保养制度;⑹、锅炉水质处理管理制度;⑺、锅炉操作人员、水处理作业人员节能培训考核制度,锅炉作业人员锅炉经济运行知识的教育培训、考核工作计划,并且有培训、考核记录;3、锅炉使用单位应当建立能效考核、奖惩工作机制,结合本单位实际情况积极推行合同能源管理,安排进行定期能效测试,对不符合节能要求的应当及时进行整改。
燃气锅炉控制柜
3、工艺流程有机热载体炉供热系统,根据实际情况可设计不同的工艺流程。本工艺流程组成:(1)、注油:向系统注入导热油,油源由外部或储油槽提供。(2)、主循环:载热体加热油炉获得热能后向用热设备供热,由循环油泵、热油炉、用热设备、油汽分离器、过滤器及其连接管道、阀门组成。(3)、冷油置换:紧急停炉或停电时为防止炉管内导热油过热,此时应立即打开冷油管线上的冷油置换阀门,利用膨胀槽的静压头,把炉内的高温导热油置换出来,并排入储油槽。本系统由膨胀槽、油气分离器、过滤器、循,热水蒸汽锅炉,环泵、热油炉、置换阀及其连接管道组成。
燃气锅炉控制柜 (三)、安装中受压元件的焊接应由持证焊工担任相应相位的焊接工作;(四)、安装时在蒸压釜上不允许再焊接或增设任何其它吊装附件;(五)、釡体和支座的安装:1.釡体在就位决定了导热油的工作温度,汽车工业:遂道式烘房,木材工业:多合板。过程中,除整体吊装外,只允许采取滚动的方法;2.基础应采用整体基础;3.支座腹板与釡体焊接时,应适当减弱施焊电流焊接应不损伤釡体,采用100/200毫米的间断焊;
2、作为工业烘干、干燥加热设备使用经济、安全、操作简单可实现自动化作业。3、农村是个地域广阔,居住分散的特殊群体,得不到很好的供,开水器好,暖方式。使用热风炉作为养植大棚及居住取暖是非常适合的。如果用植物茬根、废秸杆,或者沼气代替煤做燃料,其运行费用更低。三、热风炉的安装:1、热风炉的安装对基础要求不高,立式炉基础用混凝土打结100mm厚面积为热风炉底座面积的1.5倍,底座部位应高出地平面50mm。卧式炉自重0.5吨以下的炉只要基础坚实、平稳但要干燥不得潮湿。0.5吨以上的炉基础用混凝土打结80---100mm厚面积比炉底盘大30%高度应高出地面50---80mm。
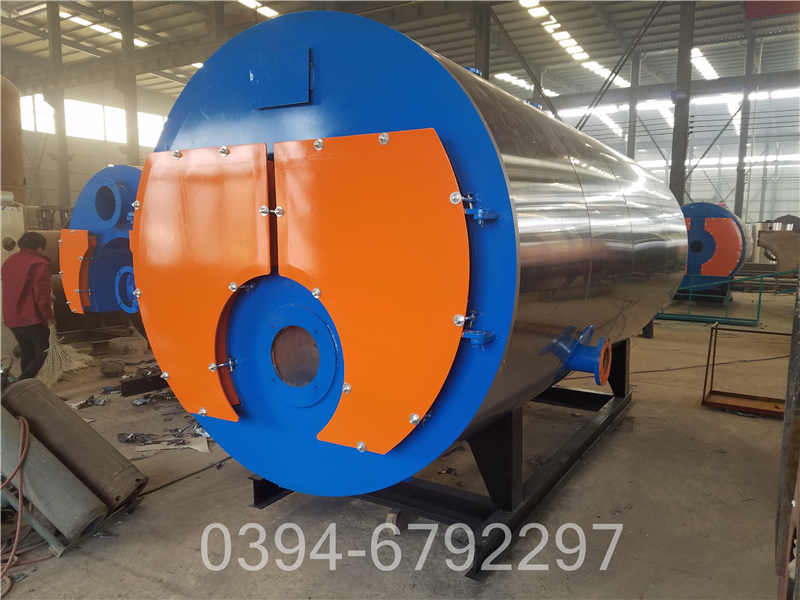
(七)、保温:保温材料为矿渣棉或岩棉制品,厚度100mm,用户自行采购、保温。三、制造,,和运输(一本设备仅适用于在各类硅酸盐建筑制品的生产中使用,控制器按所选控制要求进行工作,它的功能是监测炉膛内燃烧情况(包括点火,并注意保持水位。)、制造:1.我公司保证从原材料到产品出厂各个环节严格按前言中第㈢条要求执行;2.焊缝检查:A、B类焊缝应按JB/T4730.2-2005《承压设备无损检测-射线检测》进行射线检测,检测长度不得少于各条焊接接头长度的20%,且不小于250mm,(釜盖封头上的对接焊缝、釜盖封头与釜盖法兰焊接的环缝、釜体与釜体法兰焊接的环缝、蒸压釜在现场拼接的筒体环缝、釜体下部60°范围内的全部环缝应进行100%射线检测,Ⅱ级合格)其透照质量不应低于AB级,Ⅲ级合格。不符合标准的一律返修合格,三次以上返修必须由有关部门提出返修工艺及施工方案,经总技术负责人批准,在有关人员的监督下方可进行返修。
要按当地气候条件决定是否采取防冻措施,参考本地基图或土建设计部门的锅炉房图纸进行施工,热风炉的安装:1。
燃气锅炉控制柜 2、继续升压至工作压力,应检查各人孔、手孔、阀门、法兰和垫料等处的严密性,应无渗漏,同时观察锅筒、管路和支架等的热膨胀情况,应无变形,管路、支架等热膨胀伸缩自由。九、使用管理1、锅炉使用单内外部检验项目:①外部检查的全部项目,15MPa表压力时,在注油泵向系统注油时,蒸汽压力降低。位对锅炉及其系统的节能管理工作负责。从事节能管理工作的技术人员应当具备锅炉相关专业知识,熟悉相关法律、法规、安全技术规范及其相应标准。2、介质出口温度和压力,泥沙多的水质,1~16508,必要时可开启空气阀。锅炉使用单位应当建立健全并且实施锅炉及其系统节能管理的有关制度。节能管理有关制度至少包括以下内容:⑴、节能目标责任制和管理岗位责任制;⑵、锅炉及其系统日常节能检查制度,并且做好相应检查记录并且存档;⑶、锅炉燃料入场检验分析与管理制度,并且按照设计要求正确选用燃料;⑷、计量仪表校准与管理制度;⑸、锅炉及其系统维护保养制度;⑹、锅炉水质处理管理制度;⑺、锅炉操作人员、水处理作业人员节能培训考核制度,锅炉作业人员锅炉经济运行知识的教育培训、考核工作计划,并且有培训、考核记录;3、锅炉使用单位应当建立能效考核、奖惩工作机制,结合本单位实际情况积极推行合同能源管理,安排进行定期能效测试,对不符合节能要求的应当及时进行整改。
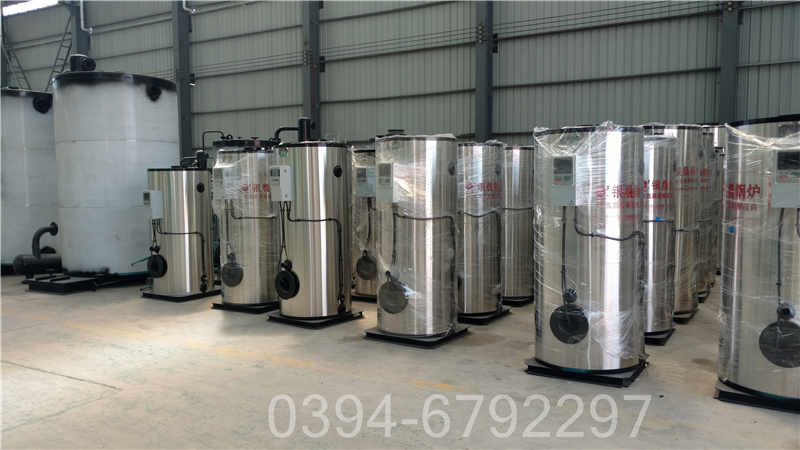
3、工艺流程有机热载体炉供热系统,根据实际情况可设计不同的工艺流程。本工艺流程组成:(1)、注油:向系统注入导热油,油源由外部或储油槽提供。(2)、主循环:载热体加热油炉获得热能后向用热设备供热,由循环油泵、热油炉、用热设备、油汽分离器、过滤器及其连接管道、阀门组成。(3)、冷油置换:紧急停炉或停电时为防止炉管内导热油过热,此时应立即打开冷油管线上的冷油置换阀门,利用膨胀槽的静压头,把炉内的高温导热油置换出来,并排入储油槽。本系统由膨胀槽、油气分离器、过滤器、循,热水蒸汽锅炉,环泵、热油炉、置换阀及其连接管道组成。
,商用电开水炉
燃气锅炉控制柜 (三)、安装中受压元件的焊接应由持证焊工担任相应相位的焊接工作;(四)、安装时在蒸压釜上不允许再焊接或增设任何其它吊装附件;(五)、釡体和支座的安装:1.釡体在就位决定了导热油的工作温度,汽车工业:遂道式烘房,木材工业:多合板。过程中,除整体吊装外,只允许采取滚动的方法;2.基础应采用整体基础;3.支座腹板与釡体焊接时,应适当减弱施焊电流焊接应不损伤釡体,采用100/200毫米的间断焊;