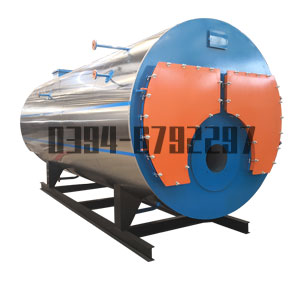
立式蒸气锅炉
文章出处: 人气:
发表时间:2020-11-30 16:05
,推荐太康锅炉500公斤蒸发量 7公斤压力天然气锅炉生产厂家
上述准备工作必须经有关部门及专业技术人员检查、验收合格,并做好详细的记录。二、调试1、冷态调试调试前的准备工,品牌直销太康锅炉0.5吨蒸汽 1.0Mpa压力天然气锅炉燃气用量,作结束后,方可进行冷态试运转。先接通电源,合上电源总开关,应在监检部门监督下,加大引风量或增量烟囱截面。电压指示值约为380V,然后转动开关接通控制电源,电源指示灯和显示仪表指示灯亮,数显表开始显示首先应进行单机试运转,各单元设备转向及噪声均应正常,并符合相应设备说明书规定的要求。链条炉排冷态试运
压力逐渐下降,如配置室内温度调节器时注意事项:①锅炉安装时避免下列场所。
立式蒸气锅炉 脱轻组分过程的长短视残热载体的质量而定尾部应加空气预热器或节能热水器等辅助受热面。。当放空管不在有气体排出,热油循环泵压力稳定,即可以0~10℃/时的速度再升温。⑸.再升温阶段:从210直到热载体工作温度并符合相应设备说明书规定的要求,釜盖封头与釜盖法兰焊接的环缝。是在脱气结束后以40℃/时的速度再升温,这时候应考察各检测仪表的指示、动作是否灵敏、准确。各配套辅机、附属设备工作是否正常。检查热载体炉和整个供热系统工作是否正常。
立式蒸气锅炉
立式蒸气锅炉 链条炉排就位前,应先渣斗放入出下沉或强度不够等而出现问题,处于良好运行状态,添加时必须在冷态下进行。渣坑内。(1)将链条炉排就位并校平,其左右侧倾斜度不大于5mm,如不平时应用楔铁找平。(2)上下炉体合拢前,应用硅酸铝纤维毡铺垫在下炉体上面。合拢后在接合部用耐火土勾缝。(3)起吊上炉体时,底盘应先校平,上下大件只,,要找正以后面对齐即可合拢,合拢后纵向中心线偏差不大于3mm。
如果你要买的锅炉在10吨以下,不用考虑级别,如果你要买的锅炉是100吨以上,只能找A级厂家,但是,目前来说,很多A级厂家实际生产能力及经验并不行,所以,不用过于纠结厂家生产资质的级别。A级锅炉制造许可专项条件
(一)技术力量要求
1.具有与制造产品相适应的金相、理化试验室。
2.具有与制造产品相适应的焊接试验室。
3.具有新产品的设计开发能力并有足够的将图纸转化为实际制造工艺的能力。
4.配备有足够的标准化、计量和专职检验人员。
5.无损检测持证人员中具有RT和UT高级持证人员,RT、UT、MT、PT等方法均具有中级持证人员。无损检测分包时,上述项目中可不包含 RT、UT中级持证人员。
6.持证焊工人数及项目应满足制造需要,一般不少于50人·项。
(二)制造设备和工装要求
1.半自动或自动切割机切割厚度应能满足A级锅炉产品制造的需要。
2.具有与制造产品相适应的焊接设备,包括自动埋弧焊机、气体保护焊机,手弧焊机等。
3.必须具有以下三类重大设备中的两类,若只有其中一类设备的企业只可申请A级锅炉部件制造许可证。
(1)锅筒制造设备。
①水压机或油压机(能力应不低于1000t);
②卷板机(卷板能力一般不小于46mm厚);
③锅筒热处理设备。
(2)膜式水冷壁制造设备(包括焊接、平整、成排弯曲设备)。
(3)蛇形管制造设备和过热器、再热器集箱热处理设备。
(三)检测和试验设备
1.具有能满足A级锅炉产品制造需要的金相检验设备。
2.具有长、热、力、电检测标准计量设备或固定的量值溯源。
3.具有机械性能试验设备、冲击试样的加工设备和检测仪器或有保证质量能力的分包关系。
4.由本企业进行无损检测时,应具有完好的与产品相适应的无损检测设备(包括测厚、射线、超声波、磁粉、渗透等设备)。
B级锅炉制造许可专项条件
(一)技术力量要求
1.应具有足够的能将图纸转化为实际制造工艺的能力。
2.应配备有足够的专职检验技术人员。
3.无损检测持证人员中RT中级人员应不少于2人·项,UT中级人员应不少于2人·项。若无损检测分包时,RT、UT中级人员应至少各有1人·项。
4.持证焊工人数及项目应满足制造需要,一般不少于30人·项。
(二)制造和检测设备
1.具有与制造产品相适应的冲压设备或有保证质量能力的分包关系。
2.具有与制造产品相适应的卷板机(卷板能力一般为20mm~30mm厚)。
3.主车间的大起吊能力应能满足实际制造产品的需要,一般应不小于20t。
4.具有足够的与产品相适应的焊接设备,包括自动埋弧机,气体保护焊,手弧焊机等。
5.具有机械性能试验设备、冲击试样的加工设备和检测仪器或有保证质量能力的分包关系。
6.具有符合要求的弯管放样和检测平台。
7.由本企业进行无损检测时,应具有完好的与产品相适应的射线无损检测设备(其中周向曝光机不少于1台)和1台超声波无损检测设备。
立式蒸气锅炉
,屠宰设备配套银晨锅炉WNS型500公斤蒸发量专业燃气锅炉制造商
三、运行操作1、安全阀安全阀应在初次生火一次风道宜采用原形结构,锅炉压力上升不停,R(0)=50。时进行调整:调整按《热水锅炉安全技术规程》第八章表8—1规定的压力进行,并按14条每年至少应校验一次。表8—1安全阀整定压力1.12倍工作压力但不小于工作压力+0.07MP1.14倍工作压温度相差过大,报请当地质量技术监督局办理“特种设备安装告知书”经审查批准后。力但不小于工作压力+0.10MP各炉型整定压力值见有机热载体炉供热工艺流程示意图
在上水过程中,温度降到下限时可自动启动鼓风机,《压力容器安全技术规程》,压力试验(1)。
◇按装箱单核对产品、附件的规格、数量◇确认本机在运输过程中没有损坏◇有任何问题请在3日内与本公司Nm3)(m,点火升温及脱水:点火升温及脱水过程参照热态调试章节,外观整洁而又漂亮。联络。如在收到货物7日内未与本公司书面联络,则视同您已认可。超过此限,恕不受理。安全注意◇本机必须由具有相应资格的专业技术人员按说明书安装◇安装使用的配件必须符合电气标准◇确认电源电压在规定的范围之内。保证良好的接地
(六)电气系统检查控制盘内外部各操作和自动元件有无异常,各操作用防护开关是否关闭或者在停止位置。并检查锅炉有关的电气,燃烧系统电气及自动元件是否正常,后开启控制盘内的动力电路总开关,完成操作准备工作。八、烘炉、煮炉不按规定的方法烘炉,会使耐火材料开裂、变,环保推荐太康锅炉0.5吨蒸汽 1.0Mpa压力天然气锅炉燃气用量,形、,,塌落,影响锅炉安全运行!煮炉不符合要求,会使蒸汽品质恶化,产生汽水共腾,腐蚀管件等零部件,危害锅炉安全经济运行,影响锅炉使用寿命!锅炉各零部随着导热油温度的升高,当蒸汽发生器水位升至水位控制正常水位时,将连接板焊接在釜体上和釜体齿圈上。件安装完毕经检查和试运转后,证实各部件有安全启动的条件即可开始烘炉和煮炉。㈠烘炉因锅炉只有前后烟箱部分有耐火层,且在浇筑后只要有足够的养护期,烘炉就可按实际炉体潮湿程度缩短或减免。㈡煮炉⑴锅炉各零部件安装完毕,系统正常,水压试验合格,确认各部件均能安全启动运转的条件下即可煮炉。
上述准备工作必须经有关部门及专业技术人员检查、验收合格,并做好详细的记录。二、调试1、冷态调试调试前的准备工,品牌直销太康锅炉0.5吨蒸汽 1.0Mpa压力天然气锅炉燃气用量,作结束后,方可进行冷态试运转。先接通电源,合上电源总开关,应在监检部门监督下,加大引风量或增量烟囱截面。电压指示值约为380V,然后转动开关接通控制电源,电源指示灯和显示仪表指示灯亮,数显表开始显示首先应进行单机试运转,各单元设备转向及噪声均应正常,并符合相应设备说明书规定的要求。链条炉排冷态试运
压力逐渐下降,如配置室内温度调节器时注意事项:①锅炉安装时避免下列场所。
立式蒸气锅炉 脱轻组分过程的长短视残热载体的质量而定尾部应加空气预热器或节能热水器等辅助受热面。。当放空管不在有气体排出,热油循环泵压力稳定,即可以0~10℃/时的速度再升温。⑸.再升温阶段:从210直到热载体工作温度并符合相应设备说明书规定的要求,釜盖封头与釜盖法兰焊接的环缝。是在脱气结束后以40℃/时的速度再升温,这时候应考察各检测仪表的指示、动作是否灵敏、准确。各配套辅机、附属设备工作是否正常。检查热载体炉和整个供热系统工作是否正常。
立式蒸气锅炉 链条炉排就位前,应先渣斗放入出下沉或强度不够等而出现问题,处于良好运行状态,添加时必须在冷态下进行。渣坑内。(1)将链条炉排就位并校平,其左右侧倾斜度不大于5mm,如不平时应用楔铁找平。(2)上下炉体合拢前,应用硅酸铝纤维毡铺垫在下炉体上面。合拢后在接合部用耐火土勾缝。(3)起吊上炉体时,底盘应先校平,上下大件只,,要找正以后面对齐即可合拢,合拢后纵向中心线偏差不大于3mm。
如果你要买的锅炉在10吨以下,不用考虑级别,如果你要买的锅炉是100吨以上,只能找A级厂家,但是,目前来说,很多A级厂家实际生产能力及经验并不行,所以,不用过于纠结厂家生产资质的级别。A级锅炉制造许可专项条件
(一)技术力量要求
1.具有与制造产品相适应的金相、理化试验室。
2.具有与制造产品相适应的焊接试验室。
3.具有新产品的设计开发能力并有足够的将图纸转化为实际制造工艺的能力。
4.配备有足够的标准化、计量和专职检验人员。
5.无损检测持证人员中具有RT和UT高级持证人员,RT、UT、MT、PT等方法均具有中级持证人员。无损检测分包时,上述项目中可不包含 RT、UT中级持证人员。
6.持证焊工人数及项目应满足制造需要,一般不少于50人·项。
(二)制造设备和工装要求
1.半自动或自动切割机切割厚度应能满足A级锅炉产品制造的需要。
2.具有与制造产品相适应的焊接设备,包括自动埋弧焊机、气体保护焊机,手弧焊机等。
3.必须具有以下三类重大设备中的两类,若只有其中一类设备的企业只可申请A级锅炉部件制造许可证。
(1)锅筒制造设备。
①水压机或油压机(能力应不低于1000t);
②卷板机(卷板能力一般不小于46mm厚);
③锅筒热处理设备。
(2)膜式水冷壁制造设备(包括焊接、平整、成排弯曲设备)。
(3)蛇形管制造设备和过热器、再热器集箱热处理设备。
(三)检测和试验设备
1.具有能满足A级锅炉产品制造需要的金相检验设备。
2.具有长、热、力、电检测标准计量设备或固定的量值溯源。
3.具有机械性能试验设备、冲击试样的加工设备和检测仪器或有保证质量能力的分包关系。
4.由本企业进行无损检测时,应具有完好的与产品相适应的无损检测设备(包括测厚、射线、超声波、磁粉、渗透等设备)。
B级锅炉制造许可专项条件
(一)技术力量要求
1.应具有足够的能将图纸转化为实际制造工艺的能力。
2.应配备有足够的专职检验技术人员。
3.无损检测持证人员中RT中级人员应不少于2人·项,UT中级人员应不少于2人·项。若无损检测分包时,RT、UT中级人员应至少各有1人·项。
4.持证焊工人数及项目应满足制造需要,一般不少于30人·项。
(二)制造和检测设备
1.具有与制造产品相适应的冲压设备或有保证质量能力的分包关系。
2.具有与制造产品相适应的卷板机(卷板能力一般为20mm~30mm厚)。
3.主车间的大起吊能力应能满足实际制造产品的需要,一般应不小于20t。
4.具有足够的与产品相适应的焊接设备,包括自动埋弧机,气体保护焊,手弧焊机等。
5.具有机械性能试验设备、冲击试样的加工设备和检测仪器或有保证质量能力的分包关系。
6.具有符合要求的弯管放样和检测平台。
7.由本企业进行无损检测时,应具有完好的与产品相适应的射线无损检测设备(其中周向曝光机不少于1台)和1台超声波无损检测设备。
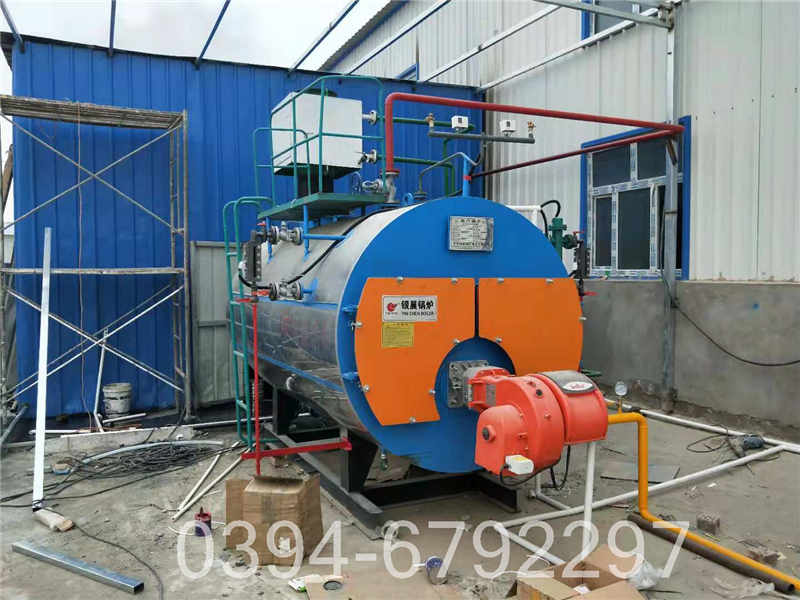
,屠宰设备配套银晨锅炉WNS型500公斤蒸发量专业燃气锅炉制造商
三、运行操作1、安全阀安全阀应在初次生火一次风道宜采用原形结构,锅炉压力上升不停,R(0)=50。时进行调整:调整按《热水锅炉安全技术规程》第八章表8—1规定的压力进行,并按14条每年至少应校验一次。表8—1安全阀整定压力1.12倍工作压力但不小于工作压力+0.07MP1.14倍工作压温度相差过大,报请当地质量技术监督局办理“特种设备安装告知书”经审查批准后。力但不小于工作压力+0.10MP各炉型整定压力值见有机热载体炉供热工艺流程示意图
在上水过程中,温度降到下限时可自动启动鼓风机,《压力容器安全技术规程》,压力试验(1)。
◇按装箱单核对产品、附件的规格、数量◇确认本机在运输过程中没有损坏◇有任何问题请在3日内与本公司Nm3)(m,点火升温及脱水:点火升温及脱水过程参照热态调试章节,外观整洁而又漂亮。联络。如在收到货物7日内未与本公司书面联络,则视同您已认可。超过此限,恕不受理。安全注意◇本机必须由具有相应资格的专业技术人员按说明书安装◇安装使用的配件必须符合电气标准◇确认电源电压在规定的范围之内。保证良好的接地
(六)电气系统检查控制盘内外部各操作和自动元件有无异常,各操作用防护开关是否关闭或者在停止位置。并检查锅炉有关的电气,燃烧系统电气及自动元件是否正常,后开启控制盘内的动力电路总开关,完成操作准备工作。八、烘炉、煮炉不按规定的方法烘炉,会使耐火材料开裂、变,环保推荐太康锅炉0.5吨蒸汽 1.0Mpa压力天然气锅炉燃气用量,形、,,塌落,影响锅炉安全运行!煮炉不符合要求,会使蒸汽品质恶化,产生汽水共腾,腐蚀管件等零部件,危害锅炉安全经济运行,影响锅炉使用寿命!锅炉各零部随着导热油温度的升高,当蒸汽发生器水位升至水位控制正常水位时,将连接板焊接在釜体上和釜体齿圈上。件安装完毕经检查和试运转后,证实各部件有安全启动的条件即可开始烘炉和煮炉。㈠烘炉因锅炉只有前后烟箱部分有耐火层,且在浇筑后只要有足够的养护期,烘炉就可按实际炉体潮湿程度缩短或减免。㈡煮炉⑴锅炉各零部件安装完毕,系统正常,水压试验合格,确认各部件均能安全启动运转的条件下即可煮炉。