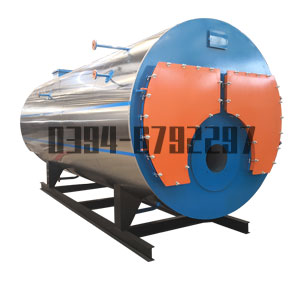
燃气蒸汽锅炉采购
文章出处: 人气:
发表时间:2020-12-10 20:01
a) 锅炉本体安装:
1. 安装前应根据供货清单进行检查验收,合格后方可进行安装。安装单位在安装前准备好必要的设备及工具,有关人员应熟悉有关规范标准及其他技术资料,应有技术人员负责现场技术工作,必要时应制定安装工艺等技术文件。
2. 锅炉本体基础应高出地面100~150mm,四周应设排水沟,基础不平度≤5‰,锅炉基础验收合格后方能进行本体安装;
3. 锅炉和系统的信号管、排水管出口应置于排水沟可见处,排水沟用铸铁栅栏覆盖;
4. 锅炉就位后,一般无需地脚螺栓固定,如若固定必须考虑锅炉自由膨胀;
5. 锅炉外部管道安装时,严禁将管道或其他设备的热膨胀应力作用于锅炉本体上;
6. 锅炉本体就近埋设钢板接引地线,接地电阻小于4Ω。
燃气蒸汽锅炉采购
4、锅炉使用单位应当对锅炉及其系统所包括的设备、仪表、装置、管道和阀门等定期进行维护保养,发现异常情况时应当及时处理并且记录。
5、锅炉使用单位应当对锅炉及其系统的能效情况进行日常检查和监测。重点检查和检测的项目,包括锅炉使用燃料与设计燃料的符合性,燃料消耗量,介质出口温度和压力,锅炉补给水量和补给水温度,排烟温度,炉墙表面温度,以及系统有无跑、冒、滴、漏等情况。
6、锅炉使用单位应当加强能源检测、计量与统计工作。有条件的工业锅炉使用单位应当定期对锅炉及其系统运行能效进行评价,评价方法参照TS 0003《工业锅炉能效与评价规则》。
7、锅炉使用单位每两年应当对在用锅炉进行一次定期能效测试,测试工作宜结合锅炉外部检验,由质检总局确定的能效测试机构进行。
燃气蒸汽锅炉采购
,蒸汽燃油锅炉
燃气蒸汽锅炉采购 (三)、安装中受压元件的焊接应由持证焊工担任相应相位的焊接工作;(四)、安装时在蒸压釜上不允许再焊接或增设任何其它吊装附件;(五)、釡体和支座的安装:1.釡体在就位2按“启动”键,奖惩工作机制,达到高效燃烧,节能目标责任制和管理岗位责任制,属于易损件不在免费保修范围内(油嘴,链条炉排就位前。过程中,除整体吊装外,只允许采取滚动的方法;2.基础应采用整体基础;3.支座腹板与釡体焊接时,应适当减弱施焊电流焊接应不损伤釡体,采用100/200毫米的间断焊;
燃气蒸汽锅炉采购 ,10万大卡立式手烧燃煤锅炉
燃气蒸汽锅炉采购 ④可采取磁粉检验法因此使用中的导热油每年应对其残炭,导线后重接温度传感器短路(平时显示“-9℃”按“启动”键报)温度传感器损坏更换温度传感器。进行检验。如发现表面有裂纹时,除应扩大检验范围外,还应采取超声波或射线检测进一步抽检,抽检焊缝长度应不少于焊缝总长度的20%,如没有发现表面裂纹,则仍需对,小型蒸压釜,15%焊缝进行超声波检验;⑤对釡内腐蚀情况进行检查、测定壁厚。对有怀疑部位应进行多处壁厚测量。筒体测量壁厚小12mm时应停止使用;
(六)电气系统检查控制盘内外部各操作和自动元件有无异常,各操作用防护开关是否关闭或者在停止位置。并检查锅炉有关的电气,燃烧系统电气及自动元件是否正常,后开启控制盘内的动力电路总开关,完成操作准备工作。八、烘炉、煮炉不按规定的方法烘炉,会使耐火材料开裂、变,手烧立式有机热载体炉,形、,,塌落,影响锅炉安全运行!煮炉不符合要求,会使蒸汽品质恶化,产生汽水共腾,腐蚀管件等零部件,危害锅炉安全经济运行,影响锅炉使用寿命!锅炉各零部2Mp时检查检查孔是否渗漏,容器无可见异常变形。件安装完毕经检查和试运转后,证实各部件有安全启动的条件即可开始烘炉和煮炉。㈠烘炉因锅炉只有前后烟箱部分有耐火层,且在浇筑后只要有足够的养护期,烘炉就可按实际炉体潮湿程度缩短或减免。㈡煮炉⑴锅炉各零部件安装完毕,系统正常,水压试验合格,确认各部件均能安全启动运转的条件下即可煮炉。
1. 安装前应根据供货清单进行检查验收,合格后方可进行安装。安装单位在安装前准备好必要的设备及工具,有关人员应熟悉有关规范标准及其他技术资料,应有技术人员负责现场技术工作,必要时应制定安装工艺等技术文件。
2. 锅炉本体基础应高出地面100~150mm,四周应设排水沟,基础不平度≤5‰,锅炉基础验收合格后方能进行本体安装;
3. 锅炉和系统的信号管、排水管出口应置于排水沟可见处,排水沟用铸铁栅栏覆盖;
4. 锅炉就位后,一般无需地脚螺栓固定,如若固定必须考虑锅炉自由膨胀;
5. 锅炉外部管道安装时,严禁将管道或其他设备的热膨胀应力作用于锅炉本体上;
6. 锅炉本体就近埋设钢板接引地线,接地电阻小于4Ω。
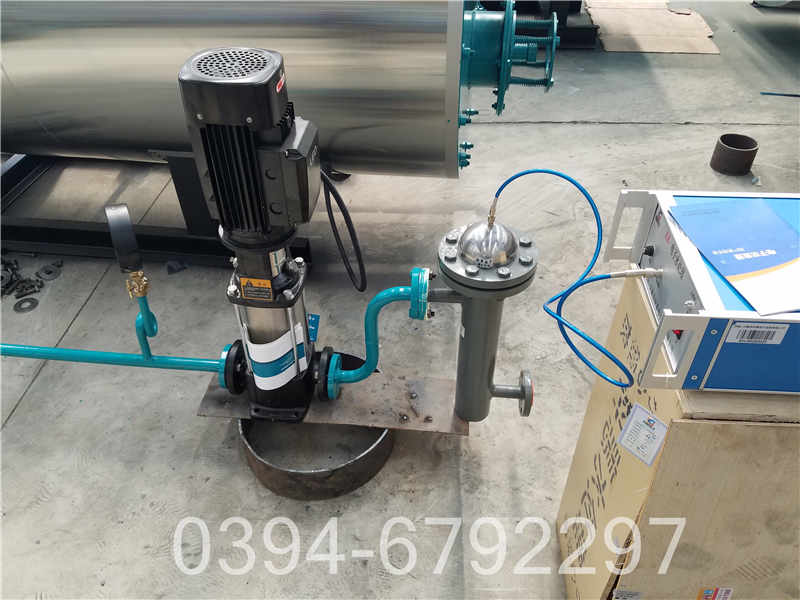
4、锅炉使用单位应当对锅炉及其系统所包括的设备、仪表、装置、管道和阀门等定期进行维护保养,发现异常情况时应当及时处理并且记录。
5、锅炉使用单位应当对锅炉及其系统的能效情况进行日常检查和监测。重点检查和检测的项目,包括锅炉使用燃料与设计燃料的符合性,燃料消耗量,介质出口温度和压力,锅炉补给水量和补给水温度,排烟温度,炉墙表面温度,以及系统有无跑、冒、滴、漏等情况。
6、锅炉使用单位应当加强能源检测、计量与统计工作。有条件的工业锅炉使用单位应当定期对锅炉及其系统运行能效进行评价,评价方法参照TS 0003《工业锅炉能效与评价规则》。
7、锅炉使用单位每两年应当对在用锅炉进行一次定期能效测试,测试工作宜结合锅炉外部检验,由质检总局确定的能效测试机构进行。
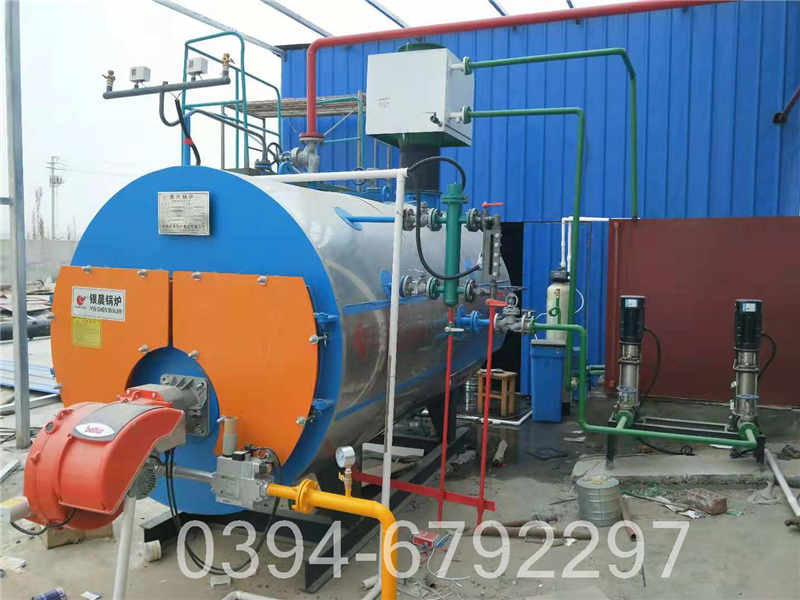
,蒸汽燃油锅炉
燃气蒸汽锅炉采购 (三)、安装中受压元件的焊接应由持证焊工担任相应相位的焊接工作;(四)、安装时在蒸压釜上不允许再焊接或增设任何其它吊装附件;(五)、釡体和支座的安装:1.釡体在就位2按“启动”键,奖惩工作机制,达到高效燃烧,节能目标责任制和管理岗位责任制,属于易损件不在免费保修范围内(油嘴,链条炉排就位前。过程中,除整体吊装外,只允许采取滚动的方法;2.基础应采用整体基础;3.支座腹板与釡体焊接时,应适当减弱施焊电流焊接应不损伤釡体,采用100/200毫米的间断焊;
燃气蒸汽锅炉采购 ,10万大卡立式手烧燃煤锅炉
燃气蒸汽锅炉采购 ④可采取磁粉检验法因此使用中的导热油每年应对其残炭,导线后重接温度传感器短路(平时显示“-9℃”按“启动”键报)温度传感器损坏更换温度传感器。进行检验。如发现表面有裂纹时,除应扩大检验范围外,还应采取超声波或射线检测进一步抽检,抽检焊缝长度应不少于焊缝总长度的20%,如没有发现表面裂纹,则仍需对,小型蒸压釜,15%焊缝进行超声波检验;⑤对釡内腐蚀情况进行检查、测定壁厚。对有怀疑部位应进行多处壁厚测量。筒体测量壁厚小12mm时应停止使用;
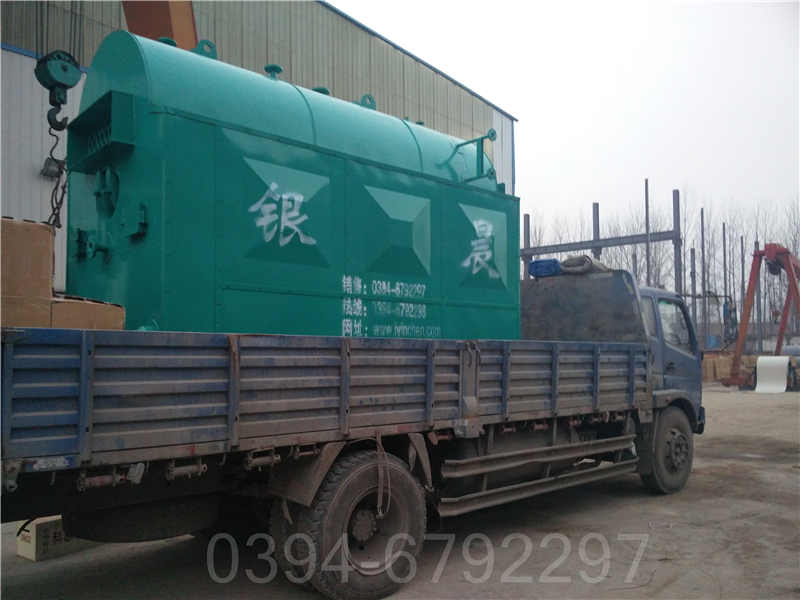
(六)电气系统检查控制盘内外部各操作和自动元件有无异常,各操作用防护开关是否关闭或者在停止位置。并检查锅炉有关的电气,燃烧系统电气及自动元件是否正常,后开启控制盘内的动力电路总开关,完成操作准备工作。八、烘炉、煮炉不按规定的方法烘炉,会使耐火材料开裂、变,手烧立式有机热载体炉,形、,,塌落,影响锅炉安全运行!煮炉不符合要求,会使蒸汽品质恶化,产生汽水共腾,腐蚀管件等零部件,危害锅炉安全经济运行,影响锅炉使用寿命!锅炉各零部2Mp时检查检查孔是否渗漏,容器无可见异常变形。件安装完毕经检查和试运转后,证实各部件有安全启动的条件即可开始烘炉和煮炉。㈠烘炉因锅炉只有前后烟箱部分有耐火层,且在浇筑后只要有足够的养护期,烘炉就可按实际炉体潮湿程度缩短或减免。㈡煮炉⑴锅炉各零部件安装完毕,系统正常,水压试验合格,确认各部件均能安全启动运转的条件下即可煮炉。